Artykuł sponsorowany
Dlaczego spoiny kontaktowe różnie trzymają na NBR, EPDM i CR w przemyśle
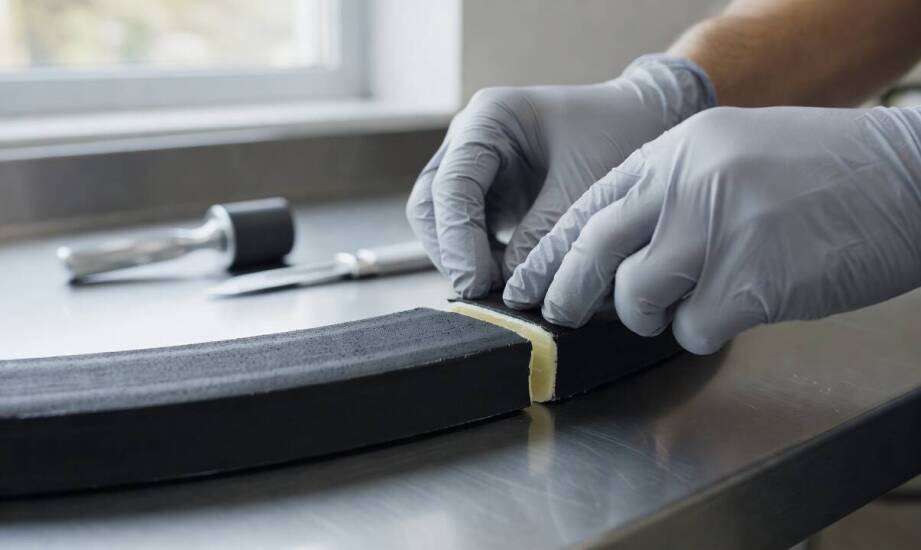
W typowej awarii przemysłowej spoina na uszczelce lub profilu wygląda na solidną bezpośrednio po montażu. Element przechodzi wstępne testy bez zarzutu, zachowując szczelność i właściwe położenie. Po kilkunastu cyklach pracy maszyny zaczyna jednak pękać lub odspajać się pod wpływem drgań i obciążeń dynamicznych. Taka sytuacja występuje szczególnie przy łączeniu elastomerów technicznych o całkowicie odmiennych właściwościach powierzchniowych. Zrozumienie mechanizmów adhezji pozwala uniknąć błędów montażowych, które prowadzą do kosztownych przestojów i konieczności przedwczesnej wymiany podzespołów.
Dlaczego elastomery różnią się przyczepnością?
Preparat na bazie polichloroprenu nakłada się cienką i równomierną warstwą na obie łączone powierzchnie. Następnie odczekuje się na odparowanie rozpuszczalników nośnych aż do momentu uzyskania stanu tak zwanej suchej lepkości. Po precyzyjnym przyłożeniu i silnym dociśnięciu elementów następuje zjawisko autohezji, w którym łańcuchy polimerowe splatają się między warstwami. Tworzy to elastyczną, mocną spoinę bez konieczności inicjowania skomplikowanej reakcji chemicznej utwardzania, co znacznie upraszcza prace warsztatowe.
Poszczególne materiały gumowe różnią się zwilżalnością ze względu na specyficzną energię powierzchniową i wrodzoną polarność. Kauczuk butadienowo-akrylonitrylowy (NBR) wykazuje bardzo dobrą przyczepność. Wynika to z faktu, że jego wyższa energia powierzchniowa ułatwia głęboką penetrację substancji klejącej w strukturę materiału. Z kolei kauczuk etylenowo-propylenowo-dienowy (EPDM) posiada niepolarną strukturę i wyjątkowo niską energię powierzchniową. W praktyce oznacza to, że ciecz spływa po nim zamiast go zwilżać, co drastycznie obniża siłę wiązania. Kauczuk chloroprenowy (CR) zapewnia natomiast najlepszą kompatybilność chemiczną z preparatami na tej samej bazie, co naturalnie przekłada się na wysoką wytrzymałość łączenia w warunkach standardowych.
Wpływ przygotowania powierzchni na trwałość spoiny
Nawet najlepiej dobrany środek chemiczny nie spełni swojego zadania bez odpowiedniego opracowania podłoża. Wytrzymałość łączenia zależy od dokładnego odtłuszczenia alkoholem izopropylowym, zmatowienia drobnym papierem ściernym, całkowitego osuszenia oraz usunięcia pyłu. Zmatowienie zwiększa powierzchnię czynną i tworzy mikrozagłębienia, w które może wniknąć spoiwo. Pominięcie któregokolwiek z tych kroków pozostawia niewidoczną barierę z zanieczyszczeń lub wosków technologicznych. Taka warstwa antyadhezyjna powoduje szybkie rozerwanie połączenia przy pierwszych poważniejszych naprężeniach.
Prawidłowe parametry wiązania zależą od metody aplikacji i specyfiki produktu. Zapewniając elastyczny gum kontakt przy użyciu profesjonalnej chemii, zawsze należy czekać, aż warstwa przestaje brudzić palec, lecz pozostaje wyczuwalnie lepka. Silny, optymalnie rozłożony nacisk mechaniczny oraz pokojowa temperatura otoczenia decydują o ostatecznej jakości połączenia. Zbyt chłodne lub wilgotne środowisko warsztatowe wydłuża proces odparowania i sprzyja kondensacji mikrokropelek wody, co bezpowrotnie osłabia wiązanie. Po właściwym dociśnięciu element potrzebuje odpowiedniego czasu w spoczynku na osiągnięcie pełnej wytrzymałości strukturalnej i docelowej odporności termicznej.
Metody polichloroprenowe doskonale sprawdzają się przy montażu uszczelek statycznych, wyklejaniu bębnów oraz w naprawach elementów nieobciążonych dynamicznie. W przypadku regeneracji części pracujących pod stałym dociskiem, dużym tarciem lub w środowisku agresywnym chemicznie, ryzyko uszkodzenia rośnie zbyt mocno. W takich sytuacjach zaawansowane zakłady produkcyjne stosują bezpośrednie technologie wulkanizacyjne. Praktyka przedsiębiorstwa FORM-GUM pokazuje, że jedynie bezpośrednie i trwałe łączenie surowych mieszanek z metalowym rdzeniem w prasach gwarantuje stuprocentową odporność na obciążenia. Dzięki temu procesowi całkowicie eliminuje się słabe ogniwo, jakim z biegiem czasu staje się każda naniesiona warstwa kleju.
Kluczowe parametry decydujące o skuteczności napraw
O ostatecznej użyteczności zregenerowanego lub połączonego elementu decydują trzy nierozerwalne czynniki. Są to: zgodność chemiczna wybranego tworzywa z preparatem, rygorystyczne przygotowanie podłoża przed nałożeniem chemii oraz rzeczywiste warunki pracy maszyny. Do tych ostatnich należą przede wszystkim amplituda obciążeń, wahania temperatury otoczenia i rodzaj medium, z którym detal ma bezpośrednią styczność.
Właściwe rozpoznanie tych wszystkich zmiennych jeszcze przed podjęciem decyzji o konkretnej metodzie naprawy pozwala skutecznie zapobiegać kolejnym awariom w zakładzie. Wybór między szybkim klejeniem kontaktowym a pełnym procesem wulkanizacyjnym powinien zawsze opierać się na chłodnej analizie technicznej, co w dłuższej perspektywie minimalizuje ryzyko nieplanowanych przestojów całych linii produkcyjnych.
Kategorie artykułów
Polecane artykuły
Jak taneczne zajęcia wpływają na emocjonalny rozwój dwulatków?

Kiedy warto wezwać pomoc drogową?

Guziki na zamówienie w branży ślubnej: eleganckie dodatki do sukien i garniturów